CNC freze mi, CNC torna mı? Parçanız için doğru yöntem
CNC freze ve CNC torna arasındaki farklar, hangi parça geometrisi için hangisinin daha uygun ve ekonomik olduğu.
OkuTasarım
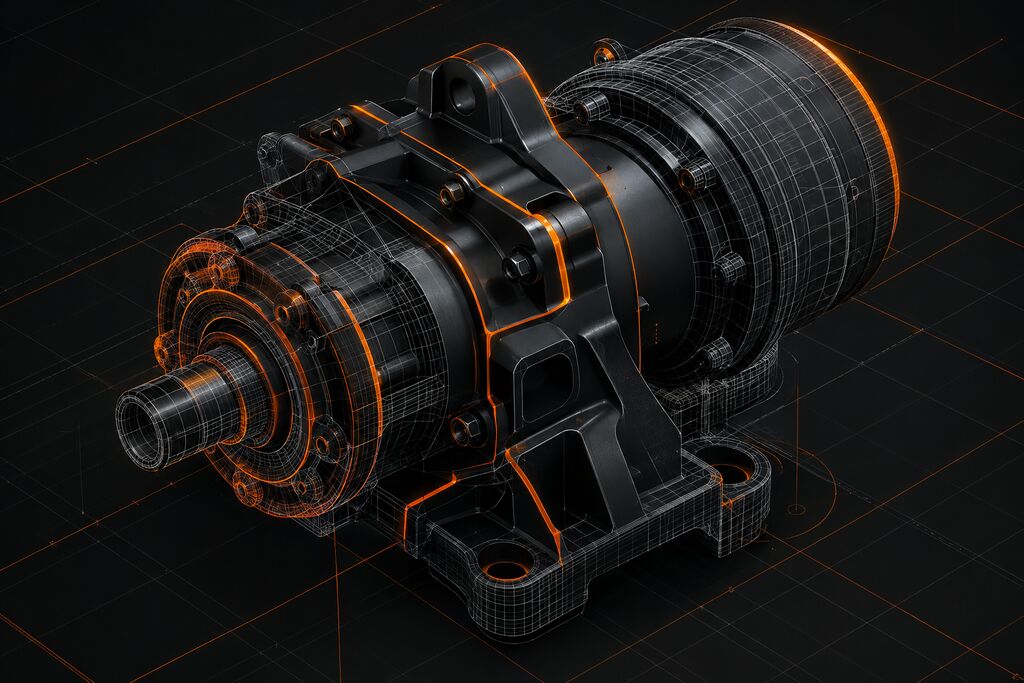
Bir parçanın maliyetinin büyük kısmı, daha tezgaha bağlanmadan — çizim masasında belirlenir. Tasarımcının "nasılsa işlenir" diyerek verdiği kararlar, imalatta ekstra takım, ekstra bağlama ve saatlerce ek işlem süresi olarak geri döner.
Hem tasarım hem imalat yapan bir ekip olarak en sık karşılaştığımız hataları ve basit çözümlerini derledik.
Tüm ölçülere ±0,01 mm yazmak "güvenli" görünür ama her dar tolerans; daha yavaş işleme, ek ölçüm ve daha yüksek hurda riski demektir. Dar toleransı yalnızca fonksiyonel yüzeylere (yatak yuvaları, geçme çapları, referans yüzeyleri) verin; geri kalan için genel tolerans tablosu yeterlidir.
Freze takımı yuvarlaktır; bir cebin iç köşesi asla tam 90° keskin olamaz. Keskin iç köşe istendiğinde tel erozyon gibi ek ve pahalı işlemler gerekir. İç köşelere takım yarıçapından biraz büyük bir radyüs vermek hem işlemeyi hızlandırır hem de takım ömrünü uzatır.
Derinliği, takım çapının 4 katını aşan cepler uzun ve ince takım gerektirir. Bu da titreşim, düşük kesme parametreleri ve kötü yüzey kalitesi demektir. Mümkünse cep derinliğini sınırlayın ya da cebi genişletin.
Metal parçalarda çok ince duvarlar işleme sırasında titreşir ve şekil değiştirir. Fonksiyon izin veriyorsa duvar kalınlığını artırın veya nervürle destekleyin.
Standart matkap ve kılavuz ölçüleri dışında kalan delikler özel takım veya interpolasyon gerektirir. Cıvata delikleri ve dişler için standart ölçüleri tercih etmek süreyi ciddi kısaltır.
Parçanın tezgaha nasıl bağlanacağı tasarımda düşünülmezse, her yüz için ayrı bağlama ve ayrı referans gerekir. Paralel referans yüzeyleri bırakmak ve işlemleri mümkün olduğunca az yüzde toplamak hem hassasiyeti hem hızı artırır.
Malzeme seçimi; takım, kesme hızı, yüzey işlemi ve maliyeti doğrudan etkiler. Malzemeyi tasarımın başında belirlemek, sonradan yapılacak revizyonları önler.
Kalite, imalathanede değil; tasarım masasında başlar.
Bu maddelerin çoğu, tasarımcı ile imalatçının en başta konuşmasıyla kolayca çözülür. DMN Teknik'te tasarım ve imalat aynı ekipte olduğu için bu konuşma zaten sürecin doğal bir parçası.
Elinizdeki bir çizimin üretilebilirlik açısından değerlendirilmesini isterseniz bize gönderebilirsiniz.
Devamını okuyun
 İmalat
CNC freze ve CNC torna arasındaki farklar, hangi parça geometrisi için hangisinin daha uygun ve ekonomik olduğu.
Oku Rehber
Tasarım ve imalat teklifi isterken hangi bilgileri paylaşmalısınız? Çizim yoksa ne yapmalı?
Oku